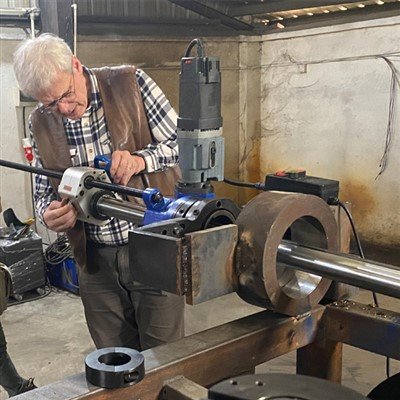
Na področju vzdrževanja gradbenih strojev, kmetijske opreme in rudarskih strojev so se integrirani vrtalni in varilni stroji pojavili kot bistvena orodja za-popravilo izvrtin na mestu. Zahvaljujoč njihovi zmožnosti izvajanja popravil *in-situ*, ne da bi zahtevali popolno razstavljanje stroja, se pogosto uporabljajo za obnovo komponent, kot so ušesa ogrodja bagra, izvrtine za sornike ogrodja nakladalnika, izvrtine za zglob okvirja in sedeži ležajev. Vendar med dejanskim delovanjem napake pri varjenju-zlasti poroznost in vključki žlindre v izvrtini-predstavljajo pogost izziv za številne vzdrževalce. Ta težava ne ogroža samo gostote zvara in trdnosti lepljenja, ampak vodi tudi do neravnih sten izvrtin in dimenzijskih netočnosti po poznejših vrtalnih operacijah. Posledično se življenjska doba popravljene komponente znatno skrajša, kar pogosto zahteva drago in zamudno-ponovno delo. Za popolno odpravo takšnih napak pri varjenju je treba skrbno paziti na vsako fazo postopka-od predhodne priprave in operativne izvedbe do nadzora procesa.
Predhodna priprava obdelovanca služi kot osnova za preprečevanje poroznosti in vključkov žlindre, vendar je to korak, ki je pogosto spregledan. Preden začnete z navarjanjem z integriranim vrtalnim in varilnim strojem, je treba obrabljeno notranjo izvrtino temeljito očistiti. To vključuje popolno odstranitev vsakršne rje, škarje, oljnih madežev, peska in ostankov maščobe s površine stene izvrtine. Pod visokimi temperaturami, ki nastanejo med varjenjem, lahko rja in mlinski kamen sproščata škodljive pline; če se ti plini med ohlajanjem ujamejo v bazen staline, povzročijo poroznost. Nasprotno pa oljni madeži in druge nečistoče neposredno vodijo do vključkov žlindre, kar povzroči, da nanesena zvarna plast postane porozna ali diskontinuirana. Za učinkovito čiščenje najprej z jekleno krtačo ali brusnim papirjem obrišite površinske nečistoče, nato pa obrišite s posebnim razmaščevalcem. Nazadnje je treba uporabiti toplotno pištolo, da temeljito osušite morebitno vlago v izvrtini, s čimer zagotovite, da je območje varjenja čisto in suho, s čimer odpravite temeljne vzroke za morebitne napake.
Natančen nadzor nad varilnimi parametri in tehnikami je absolutno kritičen; nastavitve opreme morajo biti ustrezno prilagojene glede na material obdelovanca in dimenzije izvrtine. Pri navarjanju z vgrajenim vrtalnim in varilnim strojem je bistvenega pomena, da izberete ustrezno obrabno-odporno varilno žico. Izogibati se je treba uporabi podstandardne žice ali žice, -ki je obremenjena z vlago; vsako žico, ki je vpila vlago, je treba pred uporabo temeljito posušiti. Poleg tega varilni tok in napetost ne smeta biti niti pretirano visoka niti pretirano nizka. Preveč visok tok ustvarja prekomerno toploto v bazenu staline, kar vodi do brizganja kovine in preprečuje pravočasno uhajanje plinov. Nasprotno pa prenizek tok povzroči nezadostno globino bazena staline, kar preprečuje, da bi nečistoče plavale na površje, zaradi česar je nastanek vključkov žlindre zelo verjeten. Priporočljivo je, da uporabite večplasten, segmentiran postopek varjenja z notranjo izvrtino s konstantno-hitrostjo. Debelina posameznega zvarnega sloja ne sme biti pretirana; po zaključku vsakega sloja je treba nemudoma odstraniti žlindro na površini zvara, preden nadaljujemo z naslednjim slojem. To omogoča dovolj časa, da se plini in nečistoče v zvarnem bazenu dvignejo in uidejo, s čimer se zagotovi, da je nanesena plast gosta in enotna.
Poleg tega so izrednega pomena zaščitni ukrepi za gradbeno okolje na terenu. Integrirani vrtalni in varilni stroji običajno delujejo na odprtih-gradbiščih ali oddaljenih terenskih lokacijah, kjer lahko pretok zraka, veter-napihan pesek in dež negativno vplivajo na kakovost zvara. Med delom na terenu je treba postaviti enostavne zaščitne pasove proti vetru in zavetja proti dežju, da se prepreči neposredni zračni tok, ki bi vdrl v območje varjenja, s čimer se prepreči zadrževanje zraka v zvarnem bazenu, ki bi lahko povzročilo poroznost. Poleg tega mora biti ves čas varjenja kot med varilnim gorilnikom in steno izvrtine stabilen, gorilnik pa se premikati s konstantno hitrostjo, da se preprečijo prekinitve ali preskoki v zvaru, kar zagotavlja, da je zvar neprekinjen in gladek. Po končanem varjenju se vrtanje ne sme začeti takoj; namesto tega je treba obdelovanec pustiti, da se naravno ohladi, da se izognemo hitremu kaljenju, ki bi lahko povzročilo razpoke zvara ali težave s skrito poroznostjo. Z upoštevanjem teh natančnih operativnih postopkov skozi celoten proces se je mogoče učinkovito izogniti težavam, kot so poroznost in vključki žlindre v zvarih notranjih izvrtin, s čimer se zagotovi, da so stene izvrtin, popravljene z integriranim strojem za vrtanje in varjenje, goste in -odporne proti obrabi. To povrne prvotno delovanje komponente in podaljša cikel vzdrževanja opreme.